
Как резать и гнуть металл с полимерным покрытием
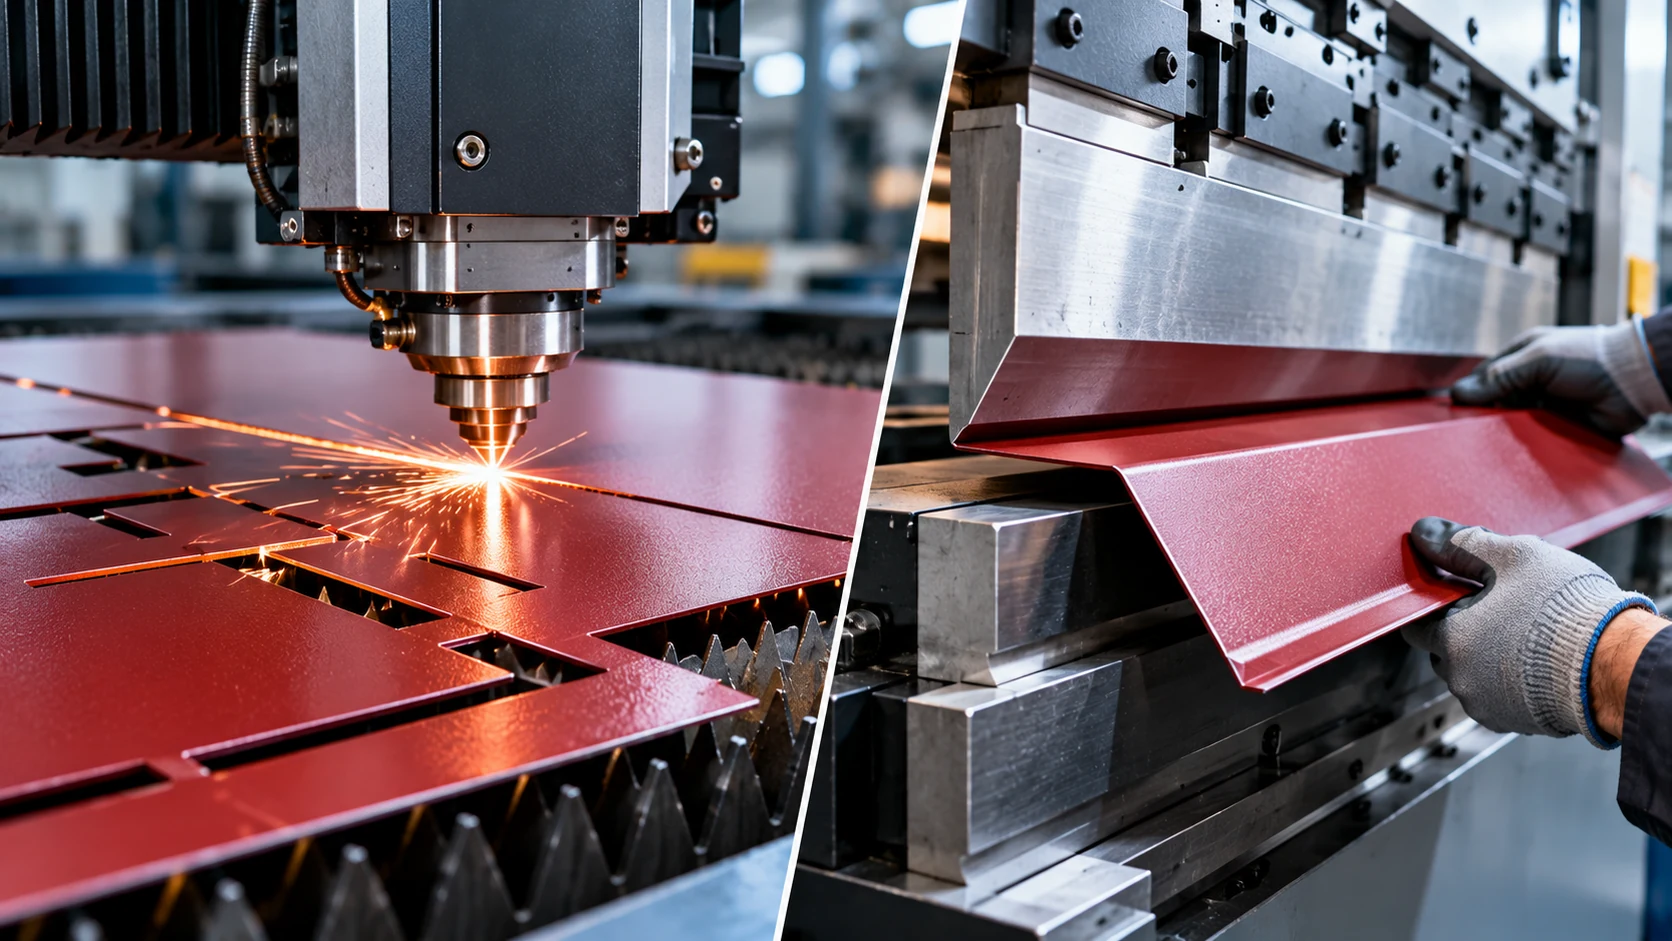
Содержание статьи ⌄
- Что представляет собой металл с полимерным покрытием
- Почему окрашенный металл требует более аккуратной обработки
- Можно ли резать металл с полимерным покрытием лазером
- Какой газ используют при лазерной резке окрашенной стали
- Почему нельзя выбирать режим только по толщине стали
- Что происходит с покрытием около линии реза
- Что делать с защитной плёнкой при лазерной резке
- Нужно ли снимать защитную плёнку перед гибкой
- Можно ли резать окрашенный лист механически
- Почему острый инструмент особенно важен
- Нужно ли защищать кромку после резки
- Почему расположение кромки можно учитывать ещё в чертеже
- Можно ли гнуть металл с полимерным покрытием
- Что происходит с покрытием на линии гиба
- Почему слишком маленький радиус опасен
- От чего зависит минимальный радиус гиба
- Почему направление прокатки имеет значение
- Может ли покрытие треснуть, а сталь остаться целой
- Почему инструмент может оставить полосы на поверхности
- Как уменьшить риск следов от инструмента
- Почему пробная гибка полезнее теоретического спора
- Что такое пружинение
- Можно ли перегибать деталь несколько раз
- Что лучше делать сначала — резать или гнуть
- Почему отверстия лучше предусмотреть до гибки
- Как избежать царапин при перемещении заготовок
- Почему металлическая стружка особенно опасна
- Как правильно складывать готовые детали
- Защитная плёнка не заменяет аккуратную работу
- Когда снимать временную защитную плёнку
- Почему нельзя использовать абразивный инструмент без необходимости
- Что делать с повреждённым покрытием
- Нужно ли подкрашивать каждую кромку
- Какую информацию передать производству
- Почему нужно обозначать лицевую сторону
- Как подготовить чертёж
- Почему радиус лучше указывать в чертеже
- Что учитывать при выборе покрытия под последующую гибку
- Почему цвет тоже нужно учитывать
- Можно ли сначала изготовить деталь, а потом покрасить
- Когда логичнее использовать предварительно окрашенный лист
- Когда удобнее окрашивать готовое изделие
- Лазерная резка окрашенного металла в ELSAN
- Гибка окрашенного листа в ELSAN
- Чек-лист перед запуском окрашенного металла в обработку
- Главное: покрытие нужно учитывать на каждом этапе производства
Листовая сталь с полимерным покрытием поступает на производство уже с готовой декоративно-защитной поверхностью. Это удобно: после изготовления детали её часто не нужно дополнительно окрашивать. Но появляется другая задача — сохранить покрытие во время резки, гибки, перемещения и последующей сборки.
Царапины, сколы, следы инструмента и повреждения на линии гиба способны испортить внешний вид готового изделия даже при идеальной геометрии детали. Поэтому окрашенный металл нельзя рассматривать так же, как обычную неокрашенную заготовку.
Результат зависит не только от станка. Важно учитывать тип полимерного покрытия, толщину металла, радиус гиба, состояние инструмента, способ резки, направление обработки и требования к готовой поверхности.
Разберём, как организовать обработку окрашенной стали и на каких этапах чаще всего повреждается покрытие.
Что представляет собой металл с полимерным покрытием
Окрашенный лист — это не просто сталь с нанесённой сверху краской.
Обычно материал представляет собой многослойную систему, в которой присутствуют:
- стальная основа;
- металлическое защитное покрытие;
- слой подготовки поверхности;
- грунтовка;
- наружное полимерное покрытие;
- защитный слой с обратной стороны.
Конкретная структура зависит от производителя и типа материала.
Поэтому при обработке нужно сохранить не только декоративный цвет, но и целостность всей системы покрытия.
Почему окрашенный металл требует более аккуратной обработки
У обычного листа небольшая поверхностная царапина часто остаётся исключительно косметическим дефектом.
У предварительно окрашенной стали она может нарушить декоративный слой, который должен остаться внешней поверхностью готового изделия.
Особенно критичны повреждения на:
- фасадных кассетах;
- кровельных элементах;
- доборных планках;
- отливах;
- парапетах;
- облицовочных панелях;
- видимых корпусных деталях.
Поэтому качество обработки оценивают одновременно по двум критериям: геометрия детали и состояние поверхности.
Можно ли резать металл с полимерным покрытием лазером
Да, технология применяется для окрашенного листового металла.
ELSAN указывает работу с полимерными покрытиями PE, PVDF, полиуретан, пластизоль и Printech среди вариантов материала для услуги лазерной резки.
При этом параметры процесса должны соответствовать конкретному металлу и покрытию.
Особенность лазерной резки заключается в локальном тепловом воздействии в зоне реза.
Поэтому выбор режима, газа и состояния материала имеет значение не только для точности геометрии, но и для качества края.
Какой газ используют при лазерной резке окрашенной стали
Для органически окрашенной стали в технологических рекомендациях производителей предварительно окрашенного металла применяется азот.
Азот позволяет выполнять рез без дополнительного окислительного воздействия кислорода на материал в зоне кромки.
Но конкретные настройки давления, мощности, скорости и фокусировки определяются оборудованием, толщиной материала и требованиями к детали.
Поэтому один набор параметров нельзя автоматически переносить на любой окрашенный лист.
Почему нельзя выбирать режим только по толщине стали
Два листа толщиной 0,7 мм могут иметь совершенно разные покрытия.
Например:
- полиэстер;
- полиуретановую систему;
- пластизоль;
- PVDF;
- декоративное покрытие Printech.
Кроме того, отличаются цвет, толщина покрытия, защитная плёнка и свойства металлической основы.
Поэтому оператору важно знать не только толщину листа, но и тип материала.
Чем точнее исходные данные, тем проще подобрать стабильный режим обработки.
Что происходит с покрытием около линии реза
При лазерной резке энергия концентрируется в узкой зоне.
Сам металл разрезается, а рядом с кромкой существует зона теплового воздействия.
На правильно настроенном процессе она должна быть максимально локальной.
Если режим подобран плохо, возможно ухудшение качества кромки, образование нагара, изменение внешнего вида покрытия рядом с резом или появление заусенцев.
Поэтому для декоративных деталей недостаточно проверить только размер.
Нужно осматривать и саму кромку.
Что делать с защитной плёнкой при лазерной резке
Некоторые окрашенные листы поставляются с временной защитной плёнкой.
Она помогает защитить поверхность от царапин при перевозке и обработке.
Но при лазерной резке плёнка также становится частью технологического процесса.
Если её адгезия недостаточна, края могут приподниматься и мешать стабильной обработке.
Для некоторых предварительно окрашенных материалов предпочтительно удалить временную плёнку перед лазерной резкой, если это допускается производственным процессом.
Универсального правила для любого материала нет: нужно учитывать конкретную плёнку и рекомендации поставщика.
Нужно ли снимать защитную плёнку перед гибкой
Не всегда.
Во многих случаях плёнку сохраняют именно для защиты лицевой поверхности во время дальнейшей обработки.
Но она не должна мешать формованию, собираться складками или оставлять следы.
Также временную защитную плёнку нельзя бесконечно оставлять на готовом изделии.
Под воздействием температуры, солнца и времени её удаление может стать сложнее.
Поэтому режим работы с плёнкой нужно определить ещё до запуска партии.
Можно ли резать окрашенный лист механически
Да.
Окрашенный металл режут гильотиной, продольными ножами и другим подходящим оборудованием.
Однако качество инструмента приобретает особое значение.
Тупая или неправильно настроенная режущая кромка может создавать:
- выраженные заусенцы;
- отслоения покрытия около реза;
- металлическую стружку;
- деформацию края.
Для предварительно окрашенной стали чистота реза особенно важна, потому что последующей окраски, которая скрыла бы дефект, может уже не быть.
Почему острый инструмент особенно важен
При механическом резе металл сначала деформируется, а затем разделяется.
Если зазор между ножами неправильный или режущие элементы изношены, зона деформации увеличивается.
На окрашенной поверхности это может проявляться ещё заметнее.
Кроме качества самой кромки, загрязнённый инструмент способен переносить металлические частицы и царапать поверхность следующей заготовки.
Поэтому инструмент должен быть не только исправным, но и чистым.
Нужно ли защищать кромку после резки
После резки образуется открытая кромка металлической основы.
Наружное полимерное покрытие физически не может продолжаться через свежий срез.
Необходимость дополнительной защиты зависит от конструкции изделия и условий эксплуатации.
Для некоторых изделий достаточно правильно спроектировать расположение края так, чтобы он был скрыт от прямого воздействия среды.
В более агрессивных условиях может применяться дополнительная защита открытых кромок.
Это особенно важно для наружных конструкций и участков, где вода способна регулярно задерживаться.
Почему расположение кромки можно учитывать ещё в чертеже
Хороший конструктор учитывает не только размер детали, но и то, где окажется линия реза после монтажа.
Если открытый край можно спрятать за соседним элементом, внутрь соединения, под нахлёст или на обратную сторону детали, это часто улучшает и внешний вид, и эксплуатационные условия.
Поэтому технологичность окрашенной детали начинается ещё до производства.
Можно ли гнуть металл с полимерным покрытием
Да.
Гибка — стандартный способ получения доборных элементов, кассет, коробов, профилей и других изделий из предварительно окрашенной стали.
ELSAN указывает работу с полимерно окрашенным материалом среди возможностей услуги гибки листового металла.
Но покрытие испытывает деформацию вместе с металлической основой.
Именно поэтому радиус гиба и свойства материала имеют большое значение.
Что происходит с покрытием на линии гиба
При гибке наружная сторона материала растягивается, а внутренняя сжимается.
Чем меньше радиус, тем выше локальная деформация.
Полимерное покрытие должно выдержать это растяжение без недопустимого растрескивания и отслаивания.
Производители предварительно окрашенной стали отдельно учитывают способность покрытия переносить формование.
Поэтому нельзя считать, что любой окрашенный металл можно согнуть практически в нулевой радиус без последствий.
Почему слишком маленький радиус опасен
Уменьшение внутреннего радиуса увеличивает деформацию материала на внешней стороне гиба.
Это влияет одновременно и на стальную основу, и на покрытие.
На слишком жёстком гибе могут появиться:
- микротрещины покрытия;
- заметные трещины;
- локальное изменение блеска;
- отслоение;
- повреждение металлического защитного слоя.
Именно поэтому допустимый радиус выбирают с учётом характеристик конкретного материала.
Не существует одного универсального значения для всех окрашенных сталей.
От чего зависит минимальный радиус гиба
На него влияют:
- толщина стали;
- марка основы;
- механические свойства;
- тип металлического покрытия;
- полимерная система;
- толщина органического слоя;
- направление прокатки;
- температура материала;
- угол гиба.
Поэтому даже тонкий лист имеет собственные технологические ограничения.
Почему направление прокатки имеет значение
После прокатки структура металла имеет выраженное направление.
Способность материала к деформации может различаться в зависимости от ориентации линии гиба относительно направления прокатки.
Для некоторых задач это различие практически незаметно.
При малых радиусах и высоких требованиях к качеству оно становится более важным.
Если производитель стали даёт рекомендации по направлению формования, их стоит учитывать при раскрое деталей.
Может ли покрытие треснуть, а сталь остаться целой
Да.
Металлическая основа может успешно выдержать заданный угол, но наружное полимерное покрытие при этом получить микроповреждения.
Поэтому визуальный контроль после гибки обязателен для декоративных изделий.
Особенно внимательно проверяют внешнюю сторону линии гиба, где возникает максимальное растяжение.
Почему инструмент может оставить полосы на поверхности
Во время гибки лист контактирует с пуансоном и матрицей.
Если поверхность инструмента загрязнена металлической стружкой или имеет повреждения, эти дефекты могут отпечататься на окрашенной детали.
Даже маленькая твёрдая частица способна оставить заметную продольную царапину.
Поэтому чистота инструмента для декоративного металла критична.
Перед серийным запуском полезно проверить оборудование и сделать пробную деталь.
Как уменьшить риск следов от инструмента
На практике используют несколько подходов.
В зависимости от оборудования и детали применяются:
- чистый инструмент без задиров;
- подходящие радиусы пуансона;
- защитные материалы между деталью и инструментом;
- специальная оснастка для декоративных поверхностей;
- снижение лишнего скольжения детали.
Конкретная технология зависит от пресса и геометрии изделия.
Главная задача — не допустить прямого повреждающего контакта лицевой поверхности.
Почему пробная гибка полезнее теоретического спора
Даже если характеристики материала известны, реальное оборудование имеет собственную геометрию и состояние.
Пробная деталь позволяет сразу проверить фактический угол, пружинение, радиус, состояние покрытия, отсутствие следов инструмента и внешний вид после формования.
Для крупной партии стоимость такого теста значительно ниже стоимости переделки сотен готовых элементов.
Что такое пружинение
После снятия нагрузки согнутый металл частично стремится вернуться к исходной форме.
Из-за этого фактический угол после разгрузки немного отличается от положения детали под усилием пресса.
Это явление называется пружинением.
Его величина зависит от материала, толщины, радиуса и способа гибки.
Поэтому настройка пресса выполняется по фактическому результату, а не только по номинальному углу в программе.
Можно ли перегибать деталь несколько раз
Повторные исправления нежелательны.
Каждый цикл формования создаёт дополнительную деформацию.
Если угол постоянно корректировать туда и обратно, вероятность повреждения поверхности и снижения качества увеличивается.
Гораздо правильнее настроить процесс на пробной детали и затем стабильно воспроизводить требуемую геометрию.
Что лучше делать сначала — резать или гнуть
В большинстве листовых деталей сначала получают плоскую заготовку, а затем выполняют гибку.
Так проще обеспечить точный контур и расположение отверстий.
Но конкретная последовательность зависит от изделия.
Если деталь проектируется специально под предварительно окрашенный металл, технологическую последовательность лучше определить ещё на этапе чертежа.
Почему отверстия лучше предусмотреть до гибки
После формования доступ к некоторым зонам детали становится сложнее.
Кроме того, отверстие, расположенное слишком близко к линии гиба, может деформироваться.
Поэтому контур, отверстия и пазы нужно проектировать с учётом последующей формовки.
Для окрашенного материала дополнительная переработка после гибки нежелательна ещё и из-за риска повредить поверхность.
Как избежать царапин при перемещении заготовок
Повреждение покрытия часто возникает не на станке, а между операциями.
Две детали складывают лицевыми поверхностями, протягивают друг по другу или перемещают по столу со стружкой.
В результате идеально изготовленная деталь получает царапины уже после обработки.
Поэтому рабочее место должно быть чистым, а схема перемещения деталей — исключать лишнее скольжение.
Почему металлическая стружка особенно опасна
Острый металлический фрагмент значительно твёрже полимерной поверхности.
Если он попадает между двумя листами, вес верхней детали превращает его в абразив.
При перемещении появляется длинная царапина.
Поэтому после резки рабочие поверхности необходимо регулярно очищать.
Это простая операция, которая заметно влияет на качество декоративного изделия.
Как правильно складывать готовые детали
Способ упаковки зависит от формы продукции.
Главная задача — исключить точечное давление и трение декоративных поверхностей.
Для некоторых изделий применяются прокладки или защитные материалы.
Особенно внимательно следует относиться к деталям с выступающими кромками и углами.
При транспортировке они не должны свободно перемещаться внутри упаковки.
Защитная плёнка не заменяет аккуратную работу
Иногда плёнку воспринимают как абсолютную защиту.
На самом деле она уменьшает риск поверхностных повреждений, но не спасает от сильного давления, острой стружки или неправильной геометрии инструмента.
Кроме того, повреждение может возникнуть на линии реза или гиба, где плёнка уже не защищает материал полностью.
Поэтому качество процесса всё равно остаётся главным фактором.
Когда снимать временную защитную плёнку
Это зависит от материала и последующих операций.
Если производитель допускает сохранение плёнки до монтажа, она помогает защитить поверхность при логистике.
Но плёнку нельзя оставлять на объекте значительно дольше рекомендованного срока.
Под воздействием солнца и температуры клеевой слой может изменить свойства.
Поэтому требования производителя конкретной плёнки важнее универсальных советов.
Почему нельзя использовать абразивный инструмент без необходимости
Грубая абразивная обработка непосредственно около декоративного покрытия создаёт очевидный риск его повреждения.
Если требуется зачистка кромки или удаление заусенца, операция должна быть локальной и контролируемой.
Нельзя позволять абразивному кругу случайно заходить на лицевую полимерную поверхность.
Для серийной продукции лучше сразу обеспечить качественный рез, чтобы необходимость последующей ручной доработки была минимальной.
Что делать с повреждённым покрытием
Решение зависит от размера и назначения дефекта.
Маленькое локальное повреждение и крупное отслоение — разные ситуации.
Для видимой фасадной поверхности даже небольшая царапина может быть неприемлемой эстетически.
Для скрытого технического элемента главным становится вопрос сохранения защитной способности.
Способ ремонта должен соответствовать типу исходного покрытия и условиям эксплуатации изделия.
Нужно ли подкрашивать каждую кромку
Универсального правила нет.
Необходимость дополнительной защиты зависит от среды, геометрии детали, типа покрытия и расположения края.
В особенно агрессивных условиях дополнительная обработка открытых кромок может повысить долговечность.
В других конструкциях край закрывается нахлёстом или располагается внутри изделия.
Поэтому требования лучше задавать на уровне проекта, а не решать после изготовления партии.
Какую информацию передать производству
Чтобы правильно изготовить деталь из окрашенной стали, желательно передать:
- чертёж;
- толщину металла;
- марку или характеристики основы;
- тип покрытия;
- цвет;
- обозначение лицевой стороны;
- требования к поверхности;
- допустимый радиус гиба;
- количество;
- требования к упаковке.
Если используется защитная плёнка, это также желательно указать.
Чем меньше неизвестных остаётся у технолога, тем стабильнее результат.
Почему нужно обозначать лицевую сторону
У изделия может быть сторона, которая будет полностью видна после монтажа, и внутренняя техническая сторона.
Это влияет на раскрой, направление гибки, расположение возможных следов инструмента и упаковку.
Если лицевую сторону не обозначить, производство может геометрически правильно изготовить деталь, но расположить декоративную поверхность не так, как предполагал заказчик.
Для окрашенного металла такая ошибка особенно неприятна.
Как подготовить чертёж
В чертеже желательно показать внешний контур, отверстия, линии гиба, углы, внутренние радиусы, лицевую сторону и критичные размеры.
Для сложной детали полезна также 3D-модель или схема готового изделия.
Чем понятнее исходная документация, тем меньше вероятность неоднозначной трактовки.
Почему радиус лучше указывать в чертеже
Если конструктор требует конкретный внутренний радиус, производство должно знать это заранее.
Фраза «согнуть под 90 градусов» определяет только угол.
Две детали могут иметь одинаковый угол 90°, но совершенно разные радиусы гиба.
Для окрашенной стали эта разница влияет ещё и на степень деформации покрытия.
Поэтому критичный радиус является полноценным параметром детали.
Что учитывать при выборе покрытия под последующую гибку
Если заранее известно, что материал будет проходить сложное формование, способность покрытия выдерживать деформацию становится одним из критериев выбора.
Полиэстер, полиуретановые системы и пластизоль имеют разные характеристики.
Подробнее различия рассмотрены в статье «Полиэстер, полиуретан или пластизоль: какое покрытие стали выбрать».
Подбирать систему лучше не только по цвету и цене, но и по технологии будущего изделия.
Почему цвет тоже нужно учитывать
После обработки все детали одной конструкции должны визуально совпадать.
Если часть заготовок поступила из разных партий, потенциальный разнотон может стать заметен уже после сборки.
Поэтому при крупном заказе желательно контролировать не только геометрию, но и происхождение исходного материала.
Правила согласования оттенков разобраны в статье «Как выбрать цвет RAL для металла и избежать разнотона».
Можно ли сначала изготовить деталь, а потом покрасить
Да, это альтернативная производственная схема.
Сначала можно вырезать, согнуть и сварить изделие, а затем выполнить порошковую или другую подходящую окраску.
У такого подхода свои преимущества: окрашивается уже готовая геометрия, включая некоторые участки кромок.
Но это другой технологический процесс.
Предварительно окрашенная рулонная сталь особенно удобна для серийного производства элементов, где покрытие уже нанесено на большой линии до формования.
Поэтому выбор между двумя схемами зависит от изделия.
Когда логичнее использовать предварительно окрашенный лист
Такой материал удобен для серийных элементов:
- доборных планок;
- облицовок;
- фасадных деталей;
- кровельных элементов;
- профилей;
- панелей.
Производство получает уже готовую декоративную поверхность и выполняет только необходимые операции обработки.
Это сокращает количество последующих стадий, но повышает требования к аккуратности.
Когда удобнее окрашивать готовое изделие
Покраска после изготовления часто используется для сложных пространственных деталей, сварных конструкций и изделий, где покрытие должно наноситься уже после всех механических операций.
В этом случае царапины, появившиеся на стадии изготовления, не являются финальным декоративным дефектом, потому что поверхность ещё будет подготовлена и окрашена.
Но появляются отдельные требования к подготовке поверхности и самой технологии окраски.
Поэтому эти два производственных подхода нельзя считать полностью взаимозаменяемыми.
Лазерная резка окрашенного металла в ELSAN
ELSAN выполняет лазерную резку листового металла.
На текущей странице услуги среди поддерживаемых вариантов указаны полимерные цветные покрытия с одной или двух сторон: порошковые системы, PE, PVDF, полиуретан, пластизоль и Printech.
Для заказа важно передать характеристики материала, размеры деталей и чертёж.
Особенно полезно заранее обозначить требования к лицевой поверхности.
Гибка окрашенного листа в ELSAN
Также ELSAN выполняет гибку листового металла.
На странице услуги указана работа с цветным полимерным покрытием.
Для деталей из предварительно окрашенного материала желательно заранее согласовать геометрию, толщину, радиусы и требования к поверхности.
Если изделие сложное или запускается крупная партия, пробный образец помогает проверить результат до серийного производства.
Чек-лист перед запуском окрашенного металла в обработку
- Какая толщина металла?
- Какой тип покрытия?
- Какая сторона лицевая?
- Есть ли временная защитная плёнка?
- Каким способом выполняется рез?
- Какой внутренний радиус нужен?
- Где располагается линия гиба?
- Требуется ли защита открытых кромок?
- Как будут складываться готовые детали?
- Нужна ли пробная деталь?
Такая проверка занимает несколько минут, но помогает избежать повторяющихся дефектов на всей партии.
Главное: покрытие нужно учитывать на каждом этапе производства
Окрашенная сталь позволяет изготовить готовую декоративную деталь без отдельного этапа покраски после формования.
Но это преимущество работает только при аккуратной обработке.
Лазерная и механическая резка должны обеспечивать чистую кромку. Гибка должна выполняться с радиусом, который способен выдержать и металл, и его покрытие. Инструмент и рабочие поверхности должны оставаться чистыми.
Не менее важны перемещение, складирование и упаковка между операциями.
В результате качество готовой детали определяется не одной машиной, а всей производственной цепочкой.
Если покрытие учитывается уже на этапе чертежа и настройки технологии, окрашенный металл можно резать, гнуть и формовать с сохранением качественной декоративной поверхности.


